三坐标测完一件活,交出来的是一份点云 CSV。对做检验的人来说,麻烦恰好从这一刻开始:理论模型的点在哪、实测点该对上哪一个、偏差沿哪个方向算、这一件到底合不合格——四件事,一件都没法靠眼睛完成。轮廓公差检验要处理的,正是中间这一层。
以一份 49 齿零件的全检数据为例:理论单齿 401 点,乘以 49 个齿,一圈下来一万九千多个理论点;实测采回 5537 个点。用 Excel 逐个比对,算到第二十个点手就开始抖。这不是人的问题,是工具选错了。
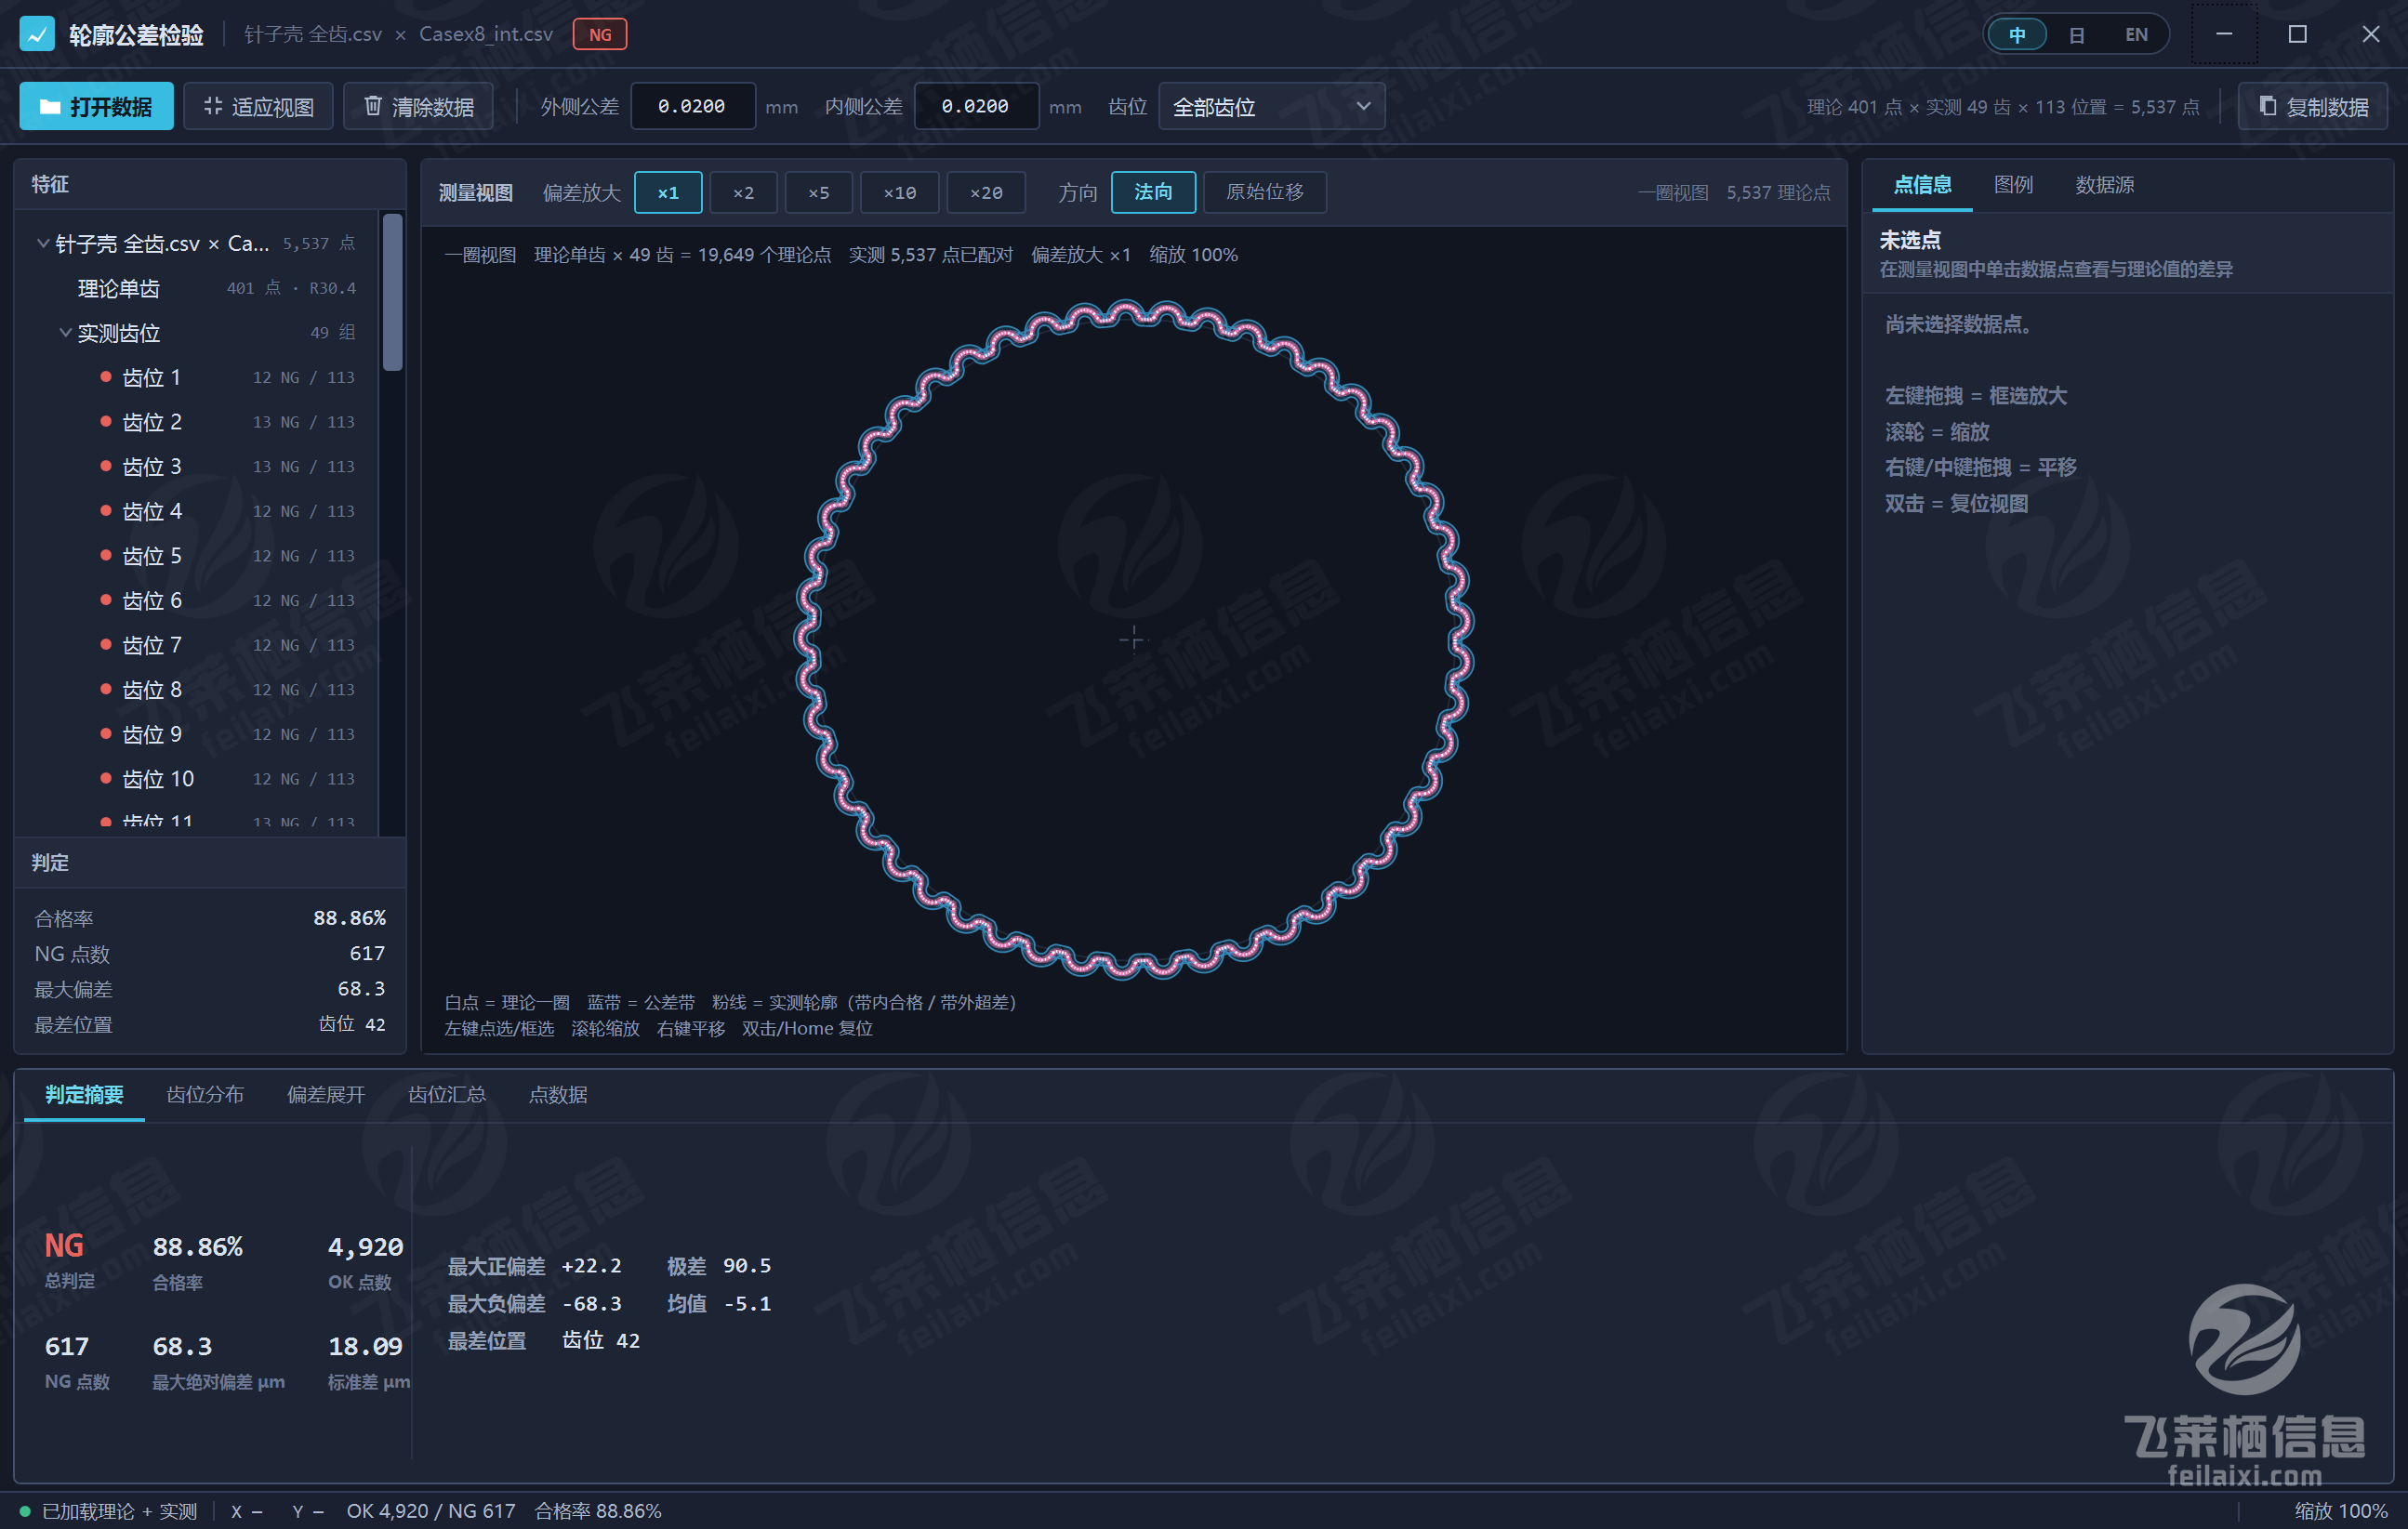
软件主界面。左栏是 49 个齿位的逐齿判定,中央是理论点与实测点的圆视图叠合,底部一行是判定摘要。
这个软件解决的是「配对」,不是「画图」
市面上能画偏差图的工具不少,真正费时的是前面那一步:把实测点和理论点一一对上。轮廓公差检验软件把点云比对需要的四件事串成一条线。
读入:理论点与实测点各读一份 CSV,按齿位自动建立对应关系,不需要人工分段。
配对:界面顶部直接显示配对状态——「理论一圈 49 齿 = 19,649 个理论点,实测 5,537 点已配对」。点云比对没完成,后面的判定没有意义,所以这一步必须可见。
判公差:内外廓公差分开设定,示例里都取 0.0200 mm。齿轮类零件的内廓(齿槽)与外廓(齿顶)公差往往不同,分开设才不会把合格件错杀。
出结论:合格率、NG 点数、偏差极值、超差所在齿位,一屏给全,不用另开报表。
界面按「先看整体、再看局部」排布
一屏之内分三栏、底部五页,逻辑是固定的:左边定位、中间看形、下面看数。
左栏 特征:文件与齿位清单。每个齿位后面直接跟一个轮廓公差检验的判定,形如「12 NG / 113」,意思是这个齿位的 113 个点里有 12 个超出公差。49 个齿位排下来,哪几个齿有问题,扫一眼这一列就够了,不必等报告。
中央 测量视图:这是点云比对的主视图。理论点(白)、公差带(蓝)、实测轮廓(粉)。带内的实测线是合格色,跌出带外的段会变色,超差部位自己会亮出来。放大倍率从 ×1 到 ×20,偏差方向可选「法向」或「原始位移」——法向偏差才是轮廓公差该看的量,原始位移只用于排查测量本身的漂移。
右栏:点信息、图例、数据源。点云比对之后的任一点,都能查到理论值、实测值与该点偏差,追到具体坐标。
底部五页:判定摘要、齿位分布、偏差展开、齿位汇总、点数据。从结论到原始记录,是一条可以往回走的链。
偏差展开:把一圈齿拉成直线看
圆视图能回答「这一圈有没有超差」,回答不了「超差在哪个角度、连续多长」。轮廓偏差分析里真正解决问题的,是偏差展开页:它把圆周按齿位摊平成直角坐标,横轴是沿齿的弧长(示例单齿 5.531 mm),纵轴是法向偏差(纵偏 ±78.5 μm),蓝线标出 ±20 μm 的公差带,红线是实测偏差轨迹。
摊平之后,形态就出来了。单点尖锐突起,多半是毛刺或脏污;一整段整体偏移,要看装夹偏心或刀具磨损;周期性起伏,则可能是分度误差。轮廓偏差分析里,圆视图负责定位,展开图负责定性,两张图配合,才谈得上判断工艺问题出在哪一环。
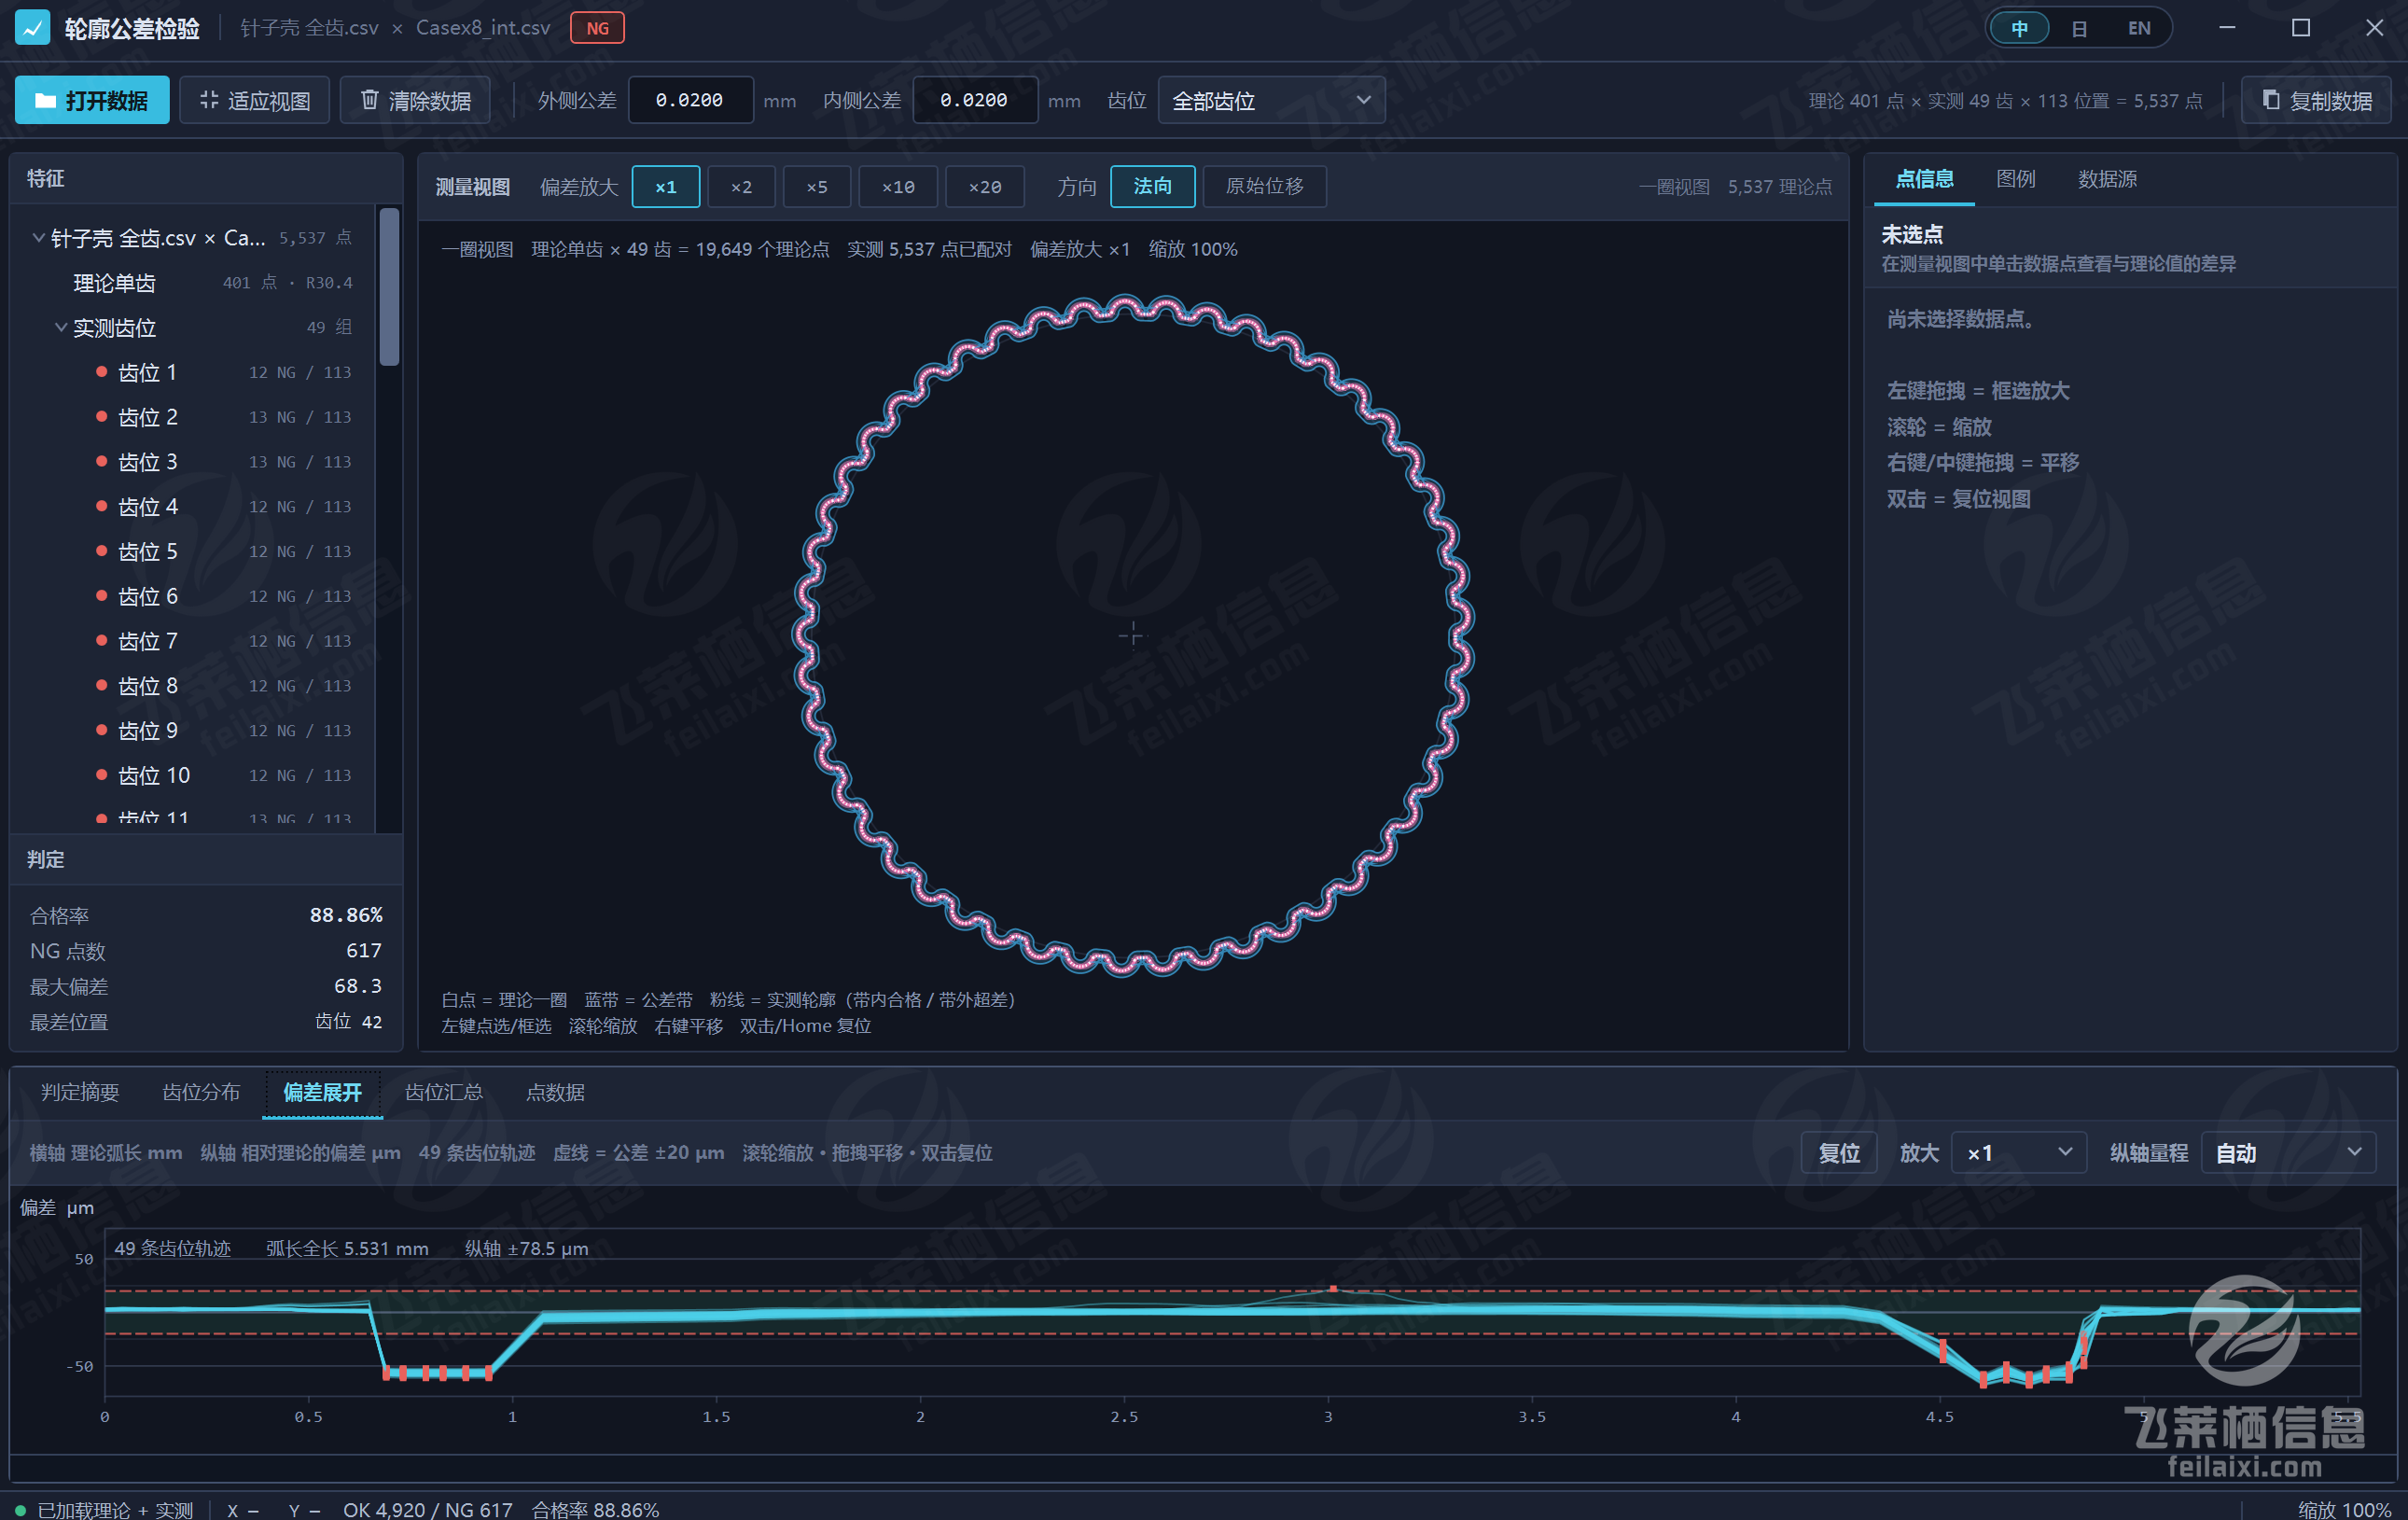
偏差展开页。横轴是沿齿的弧长,纵轴是法向偏差,蓝色两条线是 ±20 μm 公差带,红线是实测轨迹,超差段一目了然。
判定摘要:六个数字说清一件活
底部判定摘要把点云比对的结果压成一行数字,可以直接抄进检验记录。下面这组读数来自这套软件的轮廓公差检验演示:
| 指标 | 示例读数 | 怎么看 |
|---|---|---|
| 合格率 | 88.86% | 按点数统计,不是按件。5,537 个点里 617 个超差,就是 88.86% |
| OK / NG 点数 | 4,920 / 617 | 两者相加等于总点数 5,537,可作数据完整性自检 |
| 最大正偏差 | +22.2 μm | 材料多出来的方向,通常指向让刀不足或刀具磨损 |
| 最大绝对偏差 | 68.3 μm | 离理论轮廓远的那个点偏了多少,直接决定这件能不能让步接收 |
| 极差 | 90.5 μm | 正负两端拉开的距离,反映整圈的一致性 |
| 标准差 | 18.09 μm | 离散程度。标准差小但极差大,说明是局部问题而非系统性偏移 |
再加一个定位信息:偏差大的位置在齿位 42。有了齿号和角度,返修、复测、追工艺参数都有落点,不必把整件重新测一遍再猜。
适合什么零件、什么产线
这套轮廓公差检验软件的形状适配很明确:一圈重复齿形、需要逐齿判定的零件。齿轮、针齿壳、同步带轮、花键、链轮都在这个范围内。齿轮测量的判定逻辑是通用的,换零件主要是换理论点文件与公差值,不需要改程序。
轮廓公差检验适合两类现场:一是已有三坐标或影像仪、但数据出来只能存着看的工厂;二是要求全检而非抽检的产线——抽检靠人盯,全检必须靠软件,因为几千个点的判定人盯不住。三坐标测量的原始数据通常是点云 CSV,导入后即可进入轮廓公差检验流程,不必在中间再做一次格式转换。
测量设备侧的数据读取与协议对接,可参考气动测量系统的做法;如果要把测量结果并进产线节拍、与条码和工序绑定,储能 EOL 检测那套「上位机统管多台仪器」的骨架可以直接复用。多设备并采的部分,见多设备数据采集。
一点说明
轮廓公差检验这类软件的价值不在界面好看,而在于把「判定」这件事从人的经验里挪到可复现的规则里。同一份数据,今天判 88.86%,换个人、换台电脑,明天还得是 88.86%。做到这一点,全检才有意义。
如果贵司正在为「测得出、判不准、追不到」发愁,想把这套轮廓公差检验落到产线上,可以把现有测量数据的格式和零件图发过来,我们先判断能不能直接读、公差怎么设、判定口径怎么定,再谈实施。欢迎联系我们。
 QQ:874059561