飞莱栖定制开发的条码数据采集绑定系统完成交付,投入产线运行。这套系统要解决的是检测环节数据归属的老问题:测量设备测出的长度、宽度、角度是流水号,工件是条码号,两者靠人工抄写对应——抄错一个,这批数据的追溯就断了。系统把「扫码、测量、绑定、入库」做成一条自动链路,人工只负责把工件放上工位——条码数据采集从此不再依赖手工台账。
一条链路:扫码、握手、测量、绑定
系统上线后的工作流是这样的:工件到位,PLC 发出请求,操作员扫入 18 位条码,系统完成条码验证(位数按现场配置校验)后把条码写入 PLC 数据寄存器(D3000)并置位握手信号,完成设备级的条码绑定,通知 PLC 放行检测。
测量完成后,系统读取长度、宽度、角度三项结果,与条码绑定后实时入库,界面上「条码验证、检测状态、三项测量值」即时刷新,数据保存成功返回记录号,再通知 PLC 进入下一个循环。
整条链路不需要人工抄写任何数字。条码与测量数据在数据库里一一对应,后续按条码号历史查询,这颗工件什么时候测的、在哪个工厂哪条产线哪台设备上测的、三项结果是多少,一查即得——这就是质量追溯的地基。
下面是系统交付时的运行界面:
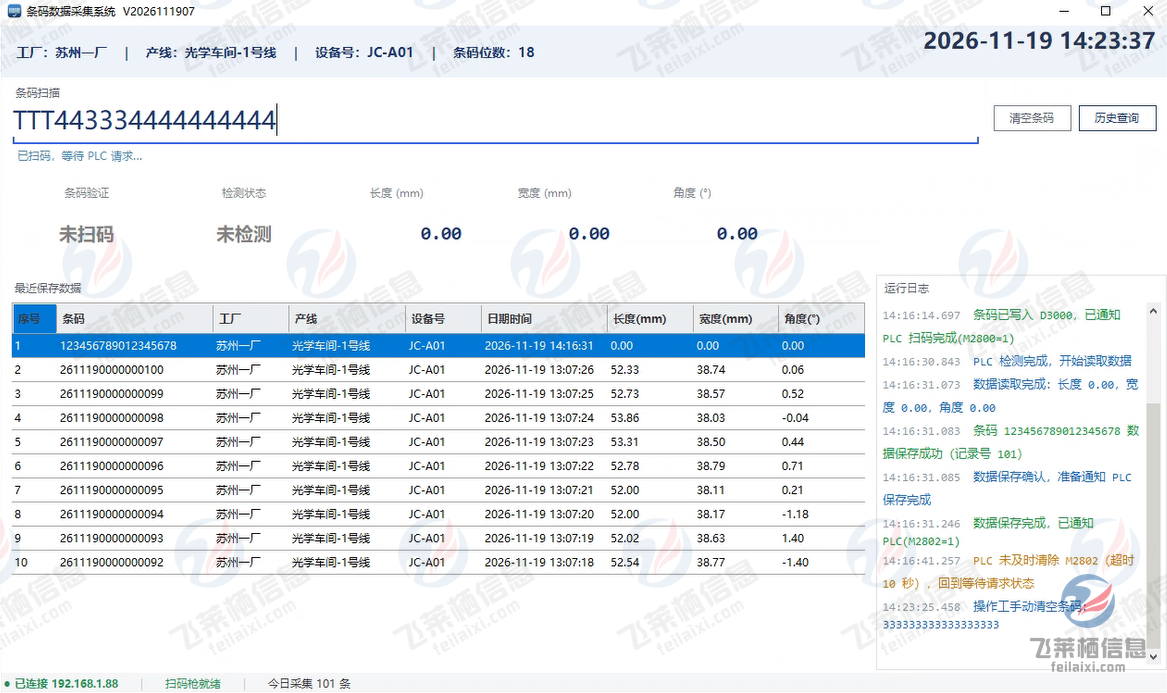
条码数据采集绑定系统 · 运行界面
现场不是实验室:容错与留痕
产线环境比实验室复杂得多,系统在这层做了几件事:
- PLC 超时保护:握手信号发出后 PLC 未及时响应(如 10 秒未清除信号),系统自动回到等待状态并在日志里记下原因,不会卡死在中间状态等人工干预。
- 扫码枪状态监测:底部状态栏实时显示连接与扫码枪就绪状态,异常一望而知,不用等到扫不进条码才发现。
- 运行日志全程留痕:条码写入、PLC 响应、数据读取、保存成功、异常超时,每一步带毫秒级时间戳进日志。出了问题回放日志即可定位,不靠猜。
- 现场参数可配置:工厂、产线、设备号、条码位数都是配置项,换产线、换设备不改程序。
为什么这一步重要
单看这个系统,它做的事很朴素:把条码和测量数据绑在一起存好。但数字化这条路上,最值钱的恰恰是这种朴素——数据先可信、可追溯,上层的效率分析、质量统计、数字孪生才有意义。我们反复讲「数据不实,上层应用全是空中楼阁」,这套系统就是帮客户把地基打实的那一步:条码数据采集绑定做扎实,追溯与分析才有起点。
产品形态与功能全景见条码数据采集系统产品页;数据绑好之后往哪走,可读数据不实全是空中楼阁的同主题文章 MES 上线的坑,多半不在软件;更进一步的产线态势呈现,可看 数据采集之--产线数字孪生监控项目。有检测数据追溯需求的客户,欢迎联系我们,把测量项与现有流程发过来,我们先做链路评估。
 QQ:874059561